2026-10-08
Una differenza di 0,02 mm nella pressione del rullo di aggraffatura può trasformare una linea di lattina da 500 cpm in un tasso di perdita del 3%. Questa è la realtà dietro l’espressione “macchina per la produzione di lattine”: non si tratta di una singola unità ma di una catena di stazioni di formatura, saldatura, rivestimento, rastremazione e aggraffatura che devono mantenere insieme le tolleranze. La conclusione pratica è semplice. Prima di confrontare il prezzo, confronta la gamma di diametri nominali delle lattine della macchina, la finestra dello spessore della banda stagnata, il controllo di qualità della giuntura e il metodo di cambio con il tuo attuale mix di prodotti.
Questo articolo spiega cosa fa ogni fase, quale configurazione della macchina corrisponde a quale obiettivo di output e dove gli acquirenti più spesso perdono denaro dopo l'installazione.
Una macchina per la produzione di lattine copre una sequenza di operazioni che iniziano con una bobina di banda stagnata piatta e terminano con una lattina sigillata e testata. Ogni fase aggiunge una tolleranza che la fase successiva deve assorbire. Se il diametro del corpo si sposta di 0,05 mm, la stazione di aggraffatura può comunque chiudere la giuntura, ma la sovrapposizione diventa irregolare e aumenta il rischio di perdite.
La velocità nominale della macchina è utile solo se le apparecchiature a monte e a valle possono eguagliarla. Una saldatrice da 300 cpm che alimenta una aggraffatrice da 150 cpm creerà un problema di buffer, non un guadagno di produzione.
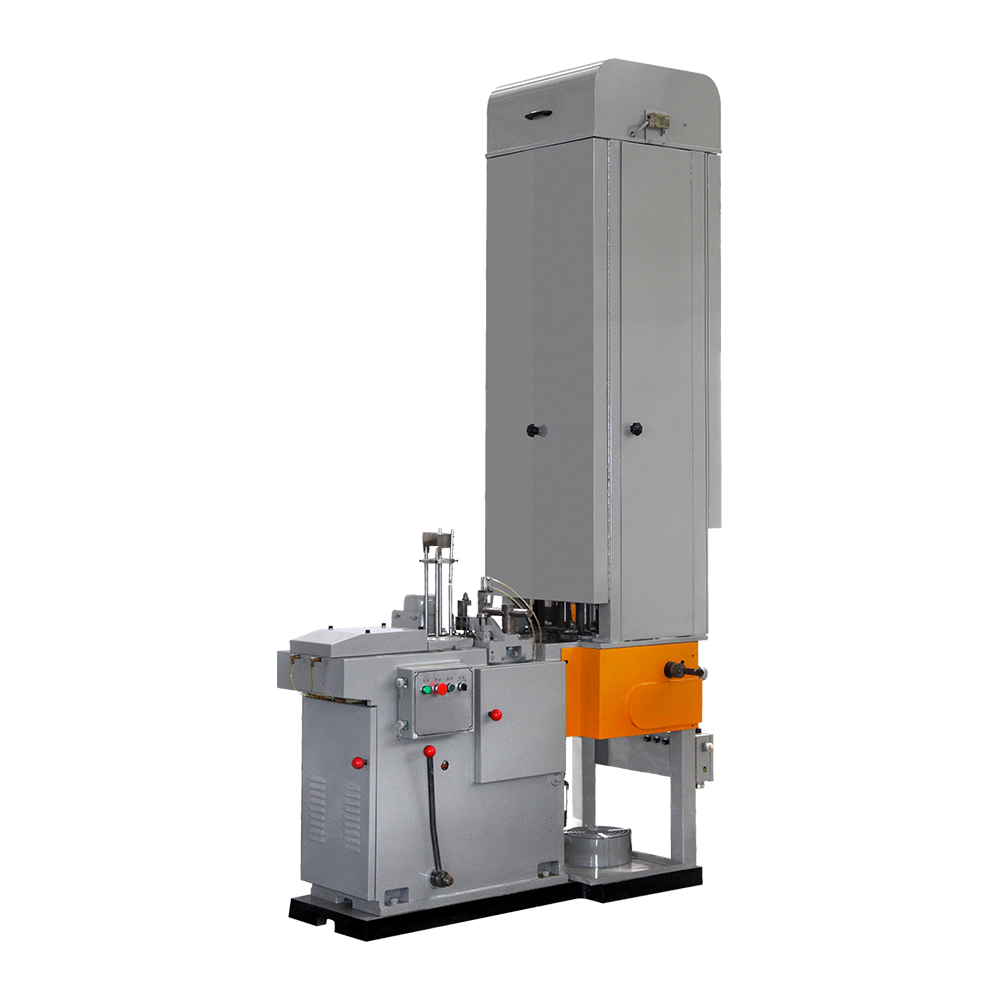
Le macchine a stazione singola eseguono un'operazione alla volta, solitamente per contenitori di dimensioni ridotte o irregolari. I combinatori a tre stazioni combinano rastremazione, flangiatura e giunzione in un unico telaio, riducendo lo spazio sul pavimento e i danni da movimentazione. I combinatori a quattro stazioni aggiungono una bordatura o una seconda fase di flangiatura e sono comuni per lattine per bevande e alimenti a velocità più elevate.
Per una linea di lattine per alimenti o bevande, un combinatore a tre stazioni è spesso il punto di partenza pratico. Gestisce diametri di lattine da circa 52 mm a 200 mm e velocità da 120 a 300 cpm, a seconda dell'azionamento e dell'attrezzatura.
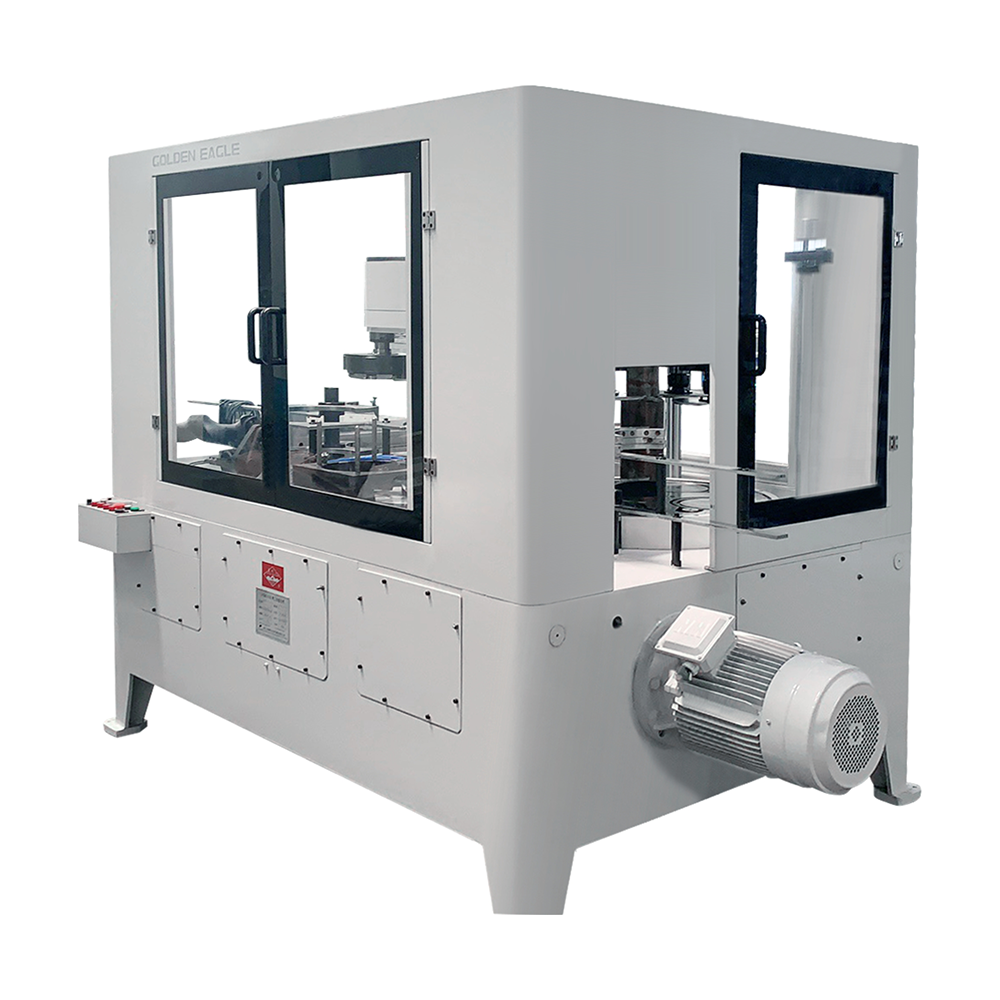
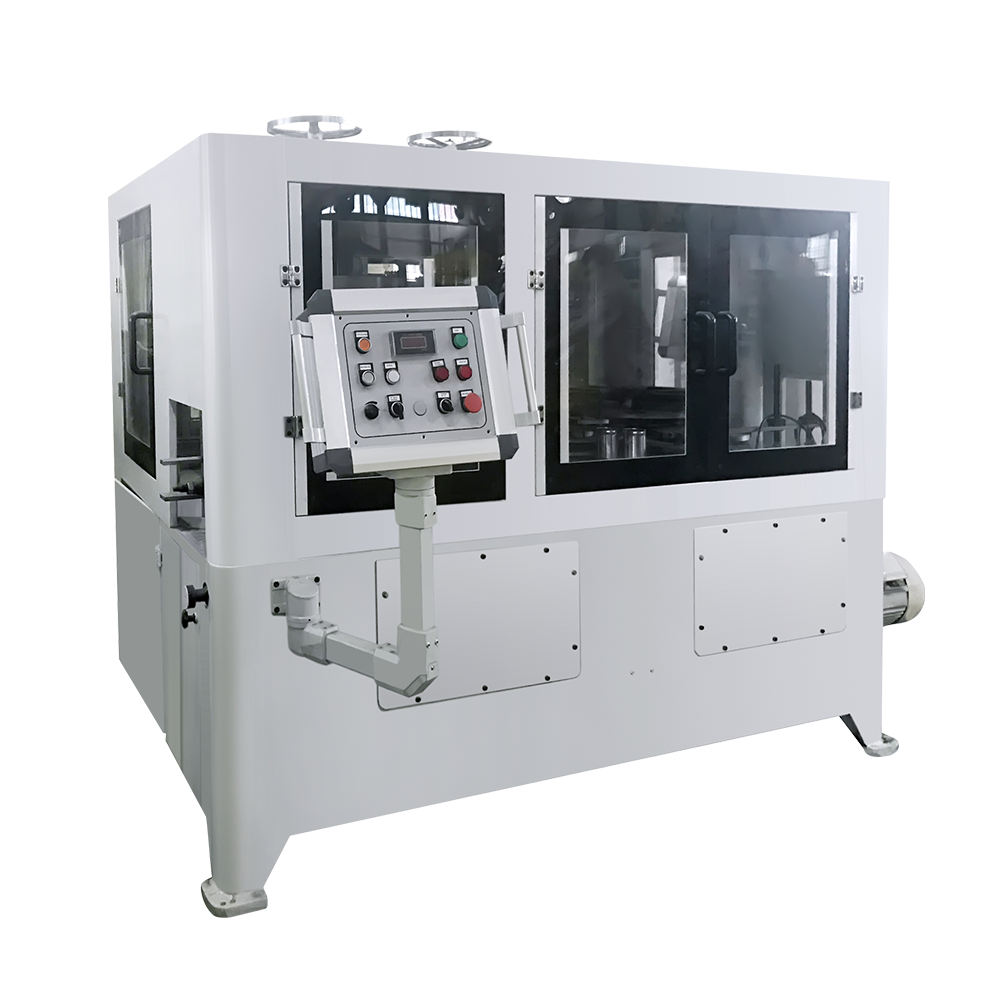 Macchina per la produzione di lattine combinate con flangiatura e bordatura automatica Attrezzature per la linea di lattine per alimenti e bevande per la formazione del collo, la flangiatura e la bordatura automatica, con molteplici configurazioni di testa e velocità per lattine di varie dimensioni. Visualizza il prodotto →
Quando il mix di prodotti comprende barattoli più alti o richiede la bordatura prima della cucitura, una combinatrice a quattro stazioni aggiunge una stazione di formatura extra senza una seconda macchina. È anche più semplice mantenere costante la sovrapposizione delle cuciture quando la lunghezza del corpo cambia frequentemente.
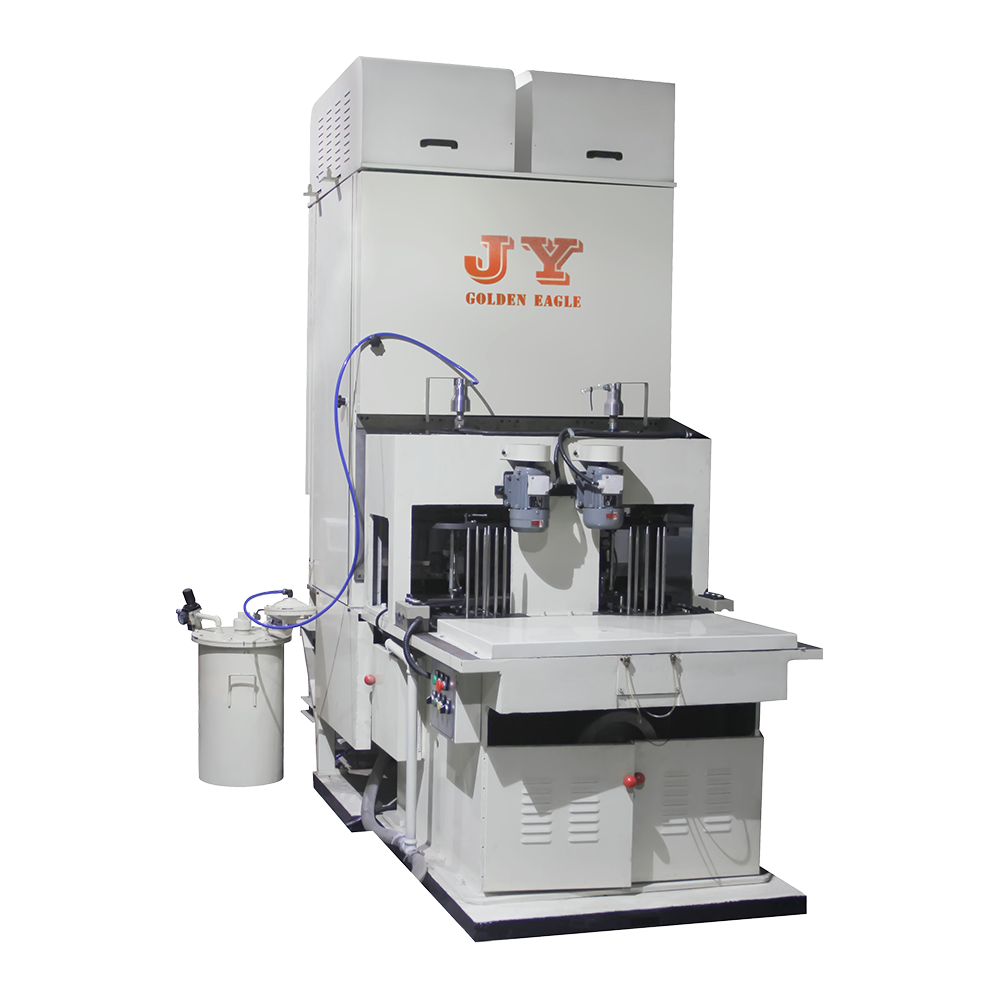
 Macchina per la produzione di lattine per la produzione di lattine per bordatura, flangiatura e bordatura a quattro stazioni Aggiunge una stazione di formatura per barattoli più alti o bordature prima della cucitura, aiutando a mantenere la sovrapposizione della cucitura al variare della lunghezza del corpo. Visualizza il prodotto →
La saldatura è l'altra unità critica. Una saldatrice automatica per corpi di lattine da 500 cpm utilizza elettrodi di filo di rame e una sovrapposizione controllata per produrre una cucitura laterale che può sopravvivere al rivestimento, alla strozzatura e alla cucitura senza rompersi.
 Saldatrice automatica GT10C-500 per barattoli di latta Saldatrice automatica ad alta velocità per corpi di lattine, con uscita di 500 cpm ed elettrodi a filo di rame per cuciture laterali uniformi. Visualizza il prodotto →
La tabella seguente mette a confronto tre configurazioni comuni. I numeri sono indicativi e devono essere confermati rispetto ai dati di test effettivi del produttore per le dimensioni della lattina e le specifiche della banda stagnata.
| Parametro | Linea semiautomatica | Combinatore automatico | Linea ad alta velocità |
|---|---|---|---|
| Spessore della banda stagnata | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Diametro della lattina | 52-180 mm | 52-200mm | 52-300 mm |
| Velocità nominale | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Tempo di cambio | 2-4 ore | 45-90 minuti | 60-120 minuti |
| Obiettivo di tolleranza della cucitura | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Operatori per turno | 4-6 | 2-3 | 1-2 |
Una finestra stretta in lamiera stagnata non è un difetto. Le linee ad alta velocità spesso utilizzano lamiere più sottili perché le stazioni di formatura e saldatura sono progettate per controllare l'allungamento e l'apporto di calore in modo più preciso. Il rischio è quello di acquistare una linea ad alta velocità per un mix di prodotti che necessita di frequenti cambi di formato, perdendo quindi ore nel cambio formato e nel riattrezzamento.
Il costo del capitale è solo una riga nell’equazione del rimborso. La manodopera, i tempi di fermo macchina, la durata degli stampi e il tasso di scarto spesso determinano se una linea restituisce l'investimento entro due o cinque anni. Il grafico seguente mostra i profili relativi di costo e manodopera per tre configurazioni.
| Configurazione | Uscita tipica | Costo relativo del capitale | Costo relativo del lavoro |
|---|---|---|---|
| Semiautomatico | 30-60 cpm | ||
| Combinatore automatico | 120-300 cpm | ||
| Linea ad alta velocità | 300-600 cpm |
Una linea semiautomatica può costare meno in anticipo, ma richiede da quattro a sei operatori per turno e il cambio può richiedere mezza giornata. Per un impianto che utilizza tre o più dimensioni di lattine a settimana, i costi di manodopera e di fermo macchina possono superare la differenza di prezzo entro 18 mesi. Una linea ad alta velocità ripaga solo quando il portafoglio ordini supporta lunghe tirature e la fornitura di banda stagnata è costante.
La maggior parte dei problemi post-installazione non sono causati da un computer rotto. Provengono da attrezzature non corrispondenti, criteri di accettazione poco chiari e pezzi di ricambio mancanti. Prima di firmare controlla questi punti:
Per un elenco di controllo più approfondito sull'abbinamento delle caratteristiche della macchina al tuo mix di prodotti, consulta questa guida su scegliere la giusta macchina per la produzione di lattine .
Una macchina per la produzione di lattine è uno strumento di precisione e la sua operatività dipende da un semplice ritmo di manutenzione. I controlli giornalieri dovrebbero riguardare la pressione del rullo di giunzione, l'usura degli elettrodi di saldatura e i punti di lubrificazione. I controlli settimanali dovrebbero includere l'ugello di rivestimento della cucitura laterale, la superficie dello stampo di strizione e la tensione della cinghia di trasmissione.
Mantenere un set di riserva di rulli di aggraffatura, un gruppo di elettrodi di saldatura e sensori critici in loco può ridurre un arresto di due giorni a un cambio di due ore.
L'ingegneria alla base di una linea affidabile deriva da anni di costruzione e manutenzione delle stesse famiglie di macchine. Zhejiang Jingying Food Machinery, con sede a Zhoushan, Cina, produce macchinari e stampi per la produzione di lattine dal 1978. L'azienda conta più di 350 dipendenti, oltre 10.000 macchine per la produzione di lattine e coperchi prodotte e certificazione ISO 9001 e ISO 14001. I suoi principi di progettazione fanno riferimento a KRUPP, SOUDRONIC e ALFONS-HAAR, con adattamenti basati sulla propria esperienza di produzione.
La gamma di prodotti Jingying copre linee di lattine per alimenti e bevande, macchine per lattine di latte in polvere, attrezzature per bombolette spray, macchine per lattine chimiche, linee di copertura terminale, sistemi easy-open-end, saldatrici e stampi per presse di conversione. L'azienda esporta in Europa, Asia, Africa, Nord America, Sud America e Oceania. Puoi rivedere la gamma completa di attrezzature su Sito di produzione di Jingying prima di richiedere un preventivo.
L'acquisto di una macchina per la produzione di lattine è una decisione sulla capacità, non un acquisto da catalogo. Inizia con le dimensioni delle lattine che utilizzerai l'anno prossimo, lo spessore della banda stagnata che puoi ottenere in modo affidabile e il tempo di cambio formato che il tuo portafoglio ordini può tollerare. Quindi abbina la velocità nominale della macchina, la tolleranza di cucitura e il pacchetto di utensili a questi dati. Il prezzo più basso per macchina raramente corrisponde al costo più basso per lattina.
Prodotti correlati
Fondata nel 1978, la società è una delle più grandi società di macchinari per la produzione di lattine in patria e all'estero.
Categorie di prodotti
Informazioni sui contatti
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646